
Как предотвратить деформацию печатных плат (PCB)
2026-08-03
1 Почему печатные платы требуют высокой ровности
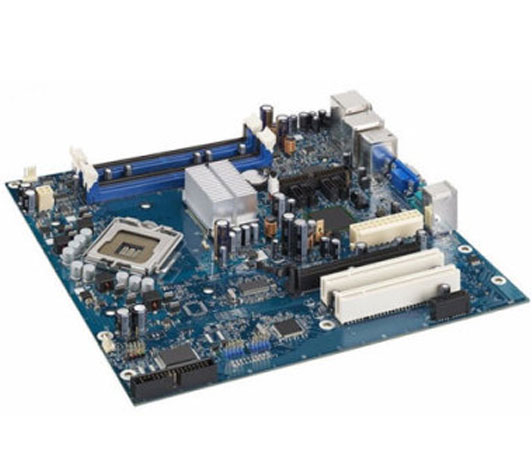
На автоматизированной линии установки, если печатная плата неровная, это приведет к неточному позиционированию, из-за чего компоненты не смогут быть установлены в отверстия платы или на контактные площадки для поверхностного монтажа, а иногда даже может повредить автоматический установочный станок. После пайки платы с установленными на ней компонентами, если она деформирована, ножки компонентов будет трудно ровно обрезать. Плата также не сможет быть установлена в корпус или на разъёмы внутри устройства. Поэтому заводы по сборке сталкиваются с тем, что искривлённые платы вызывают значительные неудобства. В настоящее время печатные платы перешли в эпоху поверхностного монтажа и установки микросхем, и требования к ровности плат на сборочных предприятиях неизбежно становятся всё более строгими.
2. Стандарты и методы испытания отклонений от плоскостности
Согласно американскому стандарту IPC-6012 (издание 1996 года) «Спецификации идентификации и характеристик жёстких печатных плат», допустимая максимальная деформация и изгиб для печатных плат с поверхностным монтажом составляет 0,75%, тогда как для других типов плат допускается до 1,5%. Это повышает требования к платам с поверхностным монтажом по сравнению с IPC-RB-276 (издание 1992 года). В настоящее время допустимая кривизна, разрешённая на различных электронных сборочных предприятиях, независимо от того, двусторонние или многослойные платы толщиной 1,6 мм, обычно составляет 0,70–0,75%, при этом для многих плат SMT и BGA требование составляет 0,5%. Некоторые электронные заводы поощряют ужесточение стандарта до 0,3%. Метод проверки кривизны осуществляется согласно GB4677.5-84 или IPC-TM-650.2.4.22B. Печатную плату располагают на калиброванной платформе, измерительный зонд устанавливают в месте максимального изгиба. Диаметр зонда делят на длину изогнутого края платы, что позволяет определить кривизну данной печатной платы.
3. Предотвращение деформации плат в процессе изготовления
(3.1). Инженерное проектирование: при проектировании печатных плат следует учитывать следующие моменты:
A. Расположение полукопированных листов между слоями должно быть симметричным. Например, для шестислойной платы толщина между слоями 1–2 и 5–6 и количество полукопированных листов должны быть одинаковыми, иначе после ламинации плата легко деформируется.
B. Для сердечника многослойной платы и полукопированных листов следует использовать продукцию одного поставщика.
C. Площадь схем на внешних поверхностях A и B должна быть как можно более близкой. Если на поверхности A большая медная зона, а на поверхности B проходит всего несколько дорожек, такая плата после травления легко деформируется. Если площадь схем на двух сторонах сильно отличается, на редкой стороне можно добавить отдельную сетку для балансировки.
(3.2). Сушка плат перед раскроем:
Цель сушки стеклотекстолита перед раскроем (150 градусов Цельсия, время 8±2 часа) — удалить влагу из платы, полностью отвердить смолу внутри материала и дополнительно снять оставшееся напряжение в плате, что помогает предотвратить деформацию. В настоящее время многие производители двусторонних и многослойных плат продолжают выполнять сушку до или после раскроя. Но есть и исключения, так как срок сушки на разных заводах различается — от 4 до 10 часов. Рекомендуется определять длительность сушки в зависимости от класса производимой платы и требований заказчика к деформации. Сушку можно проводить как после нарезки на панели, так и на цельных заготовках до раскроя — оба метода допустимы, однако рекомендуется сушить после нарезки. Внутренние слои платы также должны проходить сушку.
(3.3). Направление волокон полуотвержденных листов:
После ламинирования полуотвержденные листы сжимаются в продольном и поперечном направлениях по-разному. При раскрое и укладке слоев необходимо четко различать продольное и поперечное направления. В противном случае после ламинирования плита готовой продукции легко деформируется, и даже при приложении давления и нагрева исправить её очень трудно. Часто причинами выгибания многослойных плат являются именно неправильное ориентирование полуотвержденных листов при ламинировании и хаотичное укладывание слоев.
Как различить продольное и поперечное направления? Направление рулона полуотвержденного листа, в котором он смотан, является продольным, а направление по ширине — поперечным; для медных плат широкая сторона является поперечной, а короткая — продольной. Если невозможно определить, можно уточнить у производителя или поставщика.
(3.4). Снятие остаточного напряжения после ламинирования:
После завершения термо- и холодного давления многослойная плата извлекается, обрезаются или фрезеруются кромки, затем плата укладывается горизонтально в печь и сушится при 150°C в течение 4 часов, чтобы внутренние напряжения постепенно отпускались, а смола полностью отверждалась. Этот шаг нельзя пропускать.
(3.5). Выпрямление тонких плат перед гальваническим покрытием:
При гальваническом покрытии поверхностей и рисунков сверхтонких многослойных плат толщиной 0,4–0,6 мм следует использовать специальные прижимные ролики. После установки тонких плат на конвейере автоматической линии гальваники все прижимные ролики последовательно соединяются одной круглой штангой, выпрямляя все платы на роликах. Таким образом, после гальванического покрытия плиты не деформируются. Без этой меры, после нанесения медного слоя толщиной 20–30 мкм, тонкие платы изгибаются, и это трудно исправить.
(3.6). Охлаждение платы после выравнивания горячим воздухом:
При выравнивании печатной платы горячим воздухом, после воздействия высокой температуры из ванны с припоем (около 250 градусов Цельсия), плату следует вынимать и помещать на ровную поверхность из мрамора или стальной пластины для естественного охлаждения, а затем отправлять на постобработку для очистки. Это очень полезно для предотвращения деформации платы. В некоторых фабриках для повышения блеска поверхности припоя плату после выравнивания горячим воздухом сразу погружают в холодную воду, через несколько секунд извлекают и проводят постобработку. Такое чередование горячего и холодного воздействия может вызвать деформацию, расслоение или пузыри на некоторых типах плат. Кроме того, на оборудовании можно установить воздушные подушки для охлаждения.
(3.7). Обработка деформированных плат:
На организованных предприятиях проводятся 100% проверки плоскостности печатных плат при окончательном контроле. Все неисправные платы отбираются, помещаются в печь и подвергаются сушке при 150 градусах Цельсия под давлением 3–6 часов, после чего остужаются под давлением. Затем давление снимается, платы извлекаются и проводится повторная проверка плоскостности. Таким образом можно спасти часть плат, для некоторых плат требуется проведение двух-трех циклов сушки под давлением для выравнивания. Используемый в Шанхае агентством Huabao пневматический станок для исправления деформаций плат, применяемый компанией Shanghai Bell, показывает очень хорошие результаты в исправлении искривленных плат. Если вышеуказанные меры по предотвращению деформации не выполняются, частичная сушка под давлением также будет бесполезной, и такие платы подлежат утилизации.