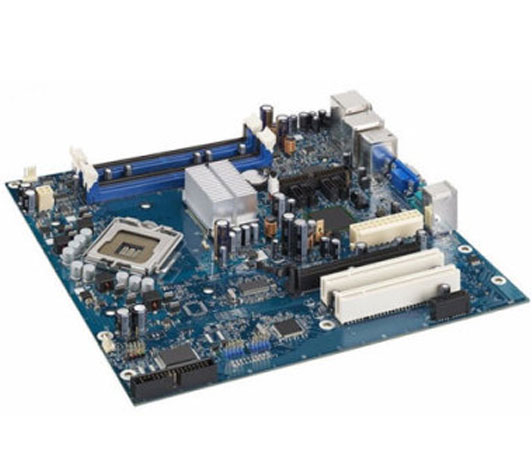

Полный процесс обработки печатных плат PCBA: как пилотное производственное проектирование создает технологическую базу для массового производства
2026-07-28
1. Обработка PCBA — это не отдельная операция, а последовательность технологических процессов
Многие команды разработчиков ограничиваются пониманием обработки PCBA как «припаивание компонентов к плате», но на самом деле от поступления голой PCB до выпуска готового изделия необходимо пройти как минимум следующую цепочку процессов: проверка поступающего PCB, SMT-монтаж, DIP-вставка, последующая пайка/ручная пайка, ICT/FCT-тестирование, нанесение защитного покрытия, сборка изделия и упаковка с защитой. Любой не проверенный на инженерном уровне этап может в период массового производства превратиться в массовую проблему.
Именно для этого существует пилотная инженерная платформа — между успешной проверкой образца и запуском массовой линии вставляется этап, на котором с помощью малых партий и многократных циклов проверяется полнота всей технологической цепочки. Цель заключается в том, чтобы «в лаборатории получается» превратить в «на производственной линии стабильно работает».
Ниже по ходу технологического процесса будут подробно рассмотрены ключевые этапы обработки PCBA.
1. Основные технологические узлы обработки PCBA
(1). Инспекция поступающих PCB и проверка технологичности
Поступающие материалы — это первый рубеж контроля. Основное внимание уделяется проверке толщины платы, ширины и расстояния линий, маски открытия для паяных соединений, закрытия/затыкания отверстий, обработки поверхности (ENIG, OSP, серебрение, лужение и др.) на соответствие проектной документации. На стадии пилотного производства компания 1943 Technology проводит сверку D-Code и тесты паяемости первой партии PCB (обычно ускоренное старение в соответствии с IPC-TM-650), а также заранее согласовывает с производителем плат допуски толщины, эффективность панелизации и сроки поставки последующих партий, чтобы избежать смешивания плат или задержек при серийном производстве.
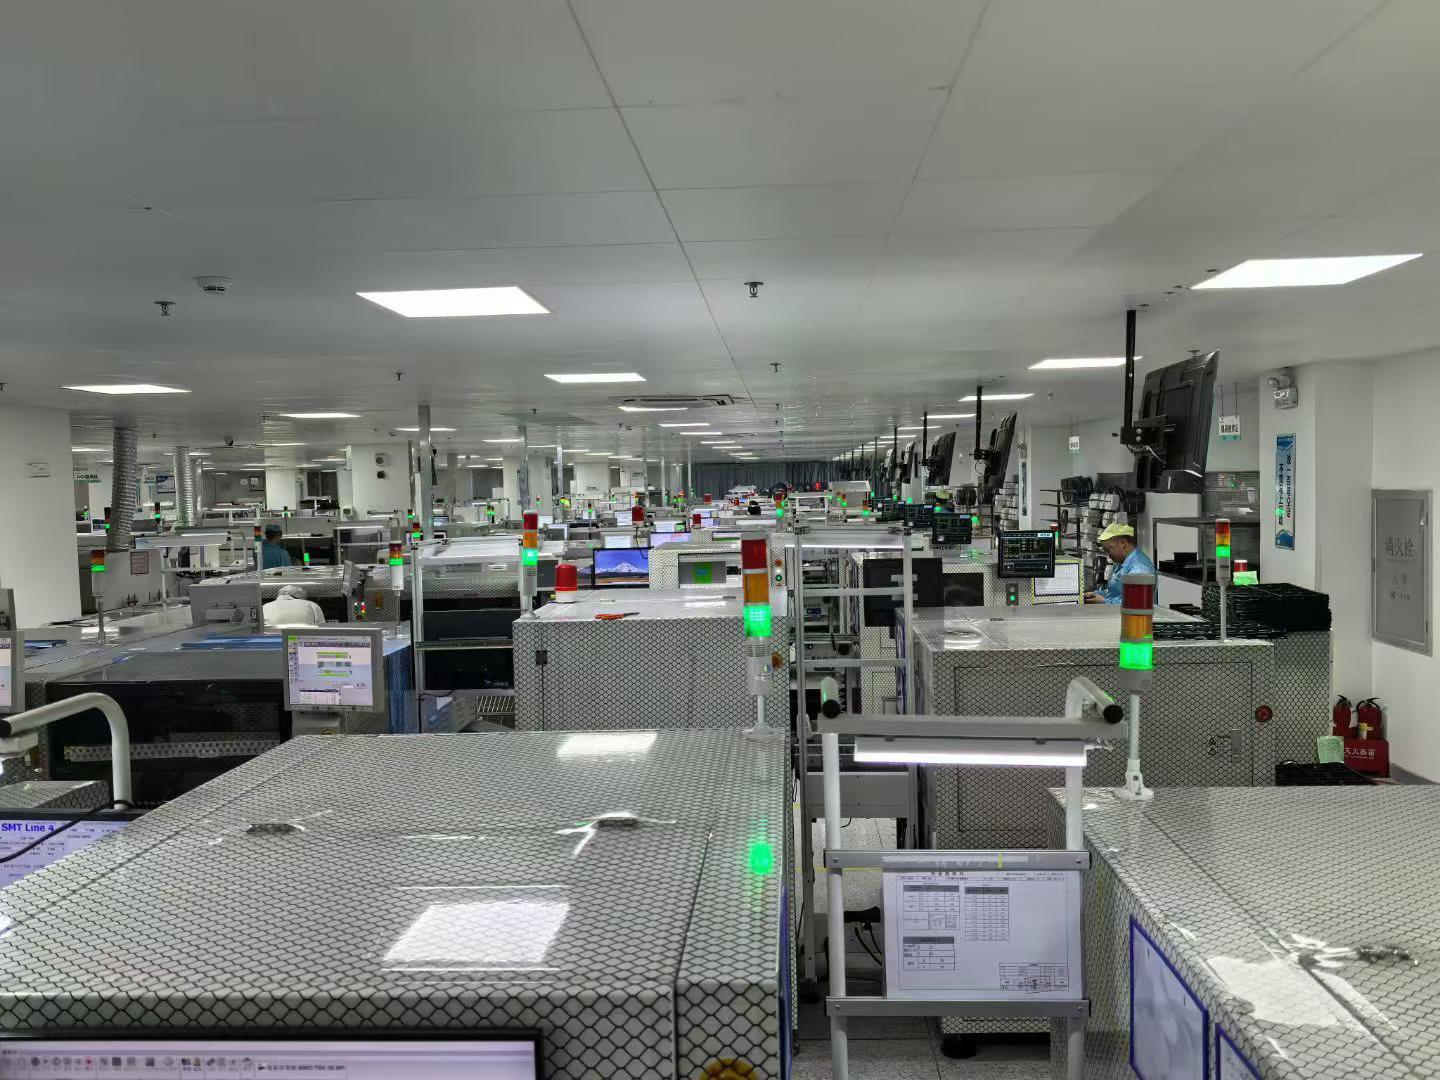
(2). Верификация технологии SMT монтаж
Этап SMT определяет качество пайки более 80% компонентов на плате. На стадии пилотного производства необходимо проверить следующие моменты:
Дизайн трафарета: способ открытия окон (ступенчатый трафарет, точечное нанесение), толщина, соотношение открытых участков, все параметры проверяются для каждого типа корпуса компонентов (0201, 0402, QFN, BGA, разъемы и др.)
Параметры печати: давление ракеля, скорость, зазор при снятии, влияние на равномерность толщины паяльной пасты
Точность монтажа: стабильность подачи с фидера, визуальное распознавание монтажной головкой для нестандартных компонентов (например, экранирующих рамок, разъемов)
Рифловая пайка (паяльная пайка в печи): настройка зон предварительного нагрева, смачивания и пиковой температуры, особенно для двусторонних плат и смесовых плат (крупные компоненты и мелкие чипы требуется постепенный нагрев)
На стадии пилотного производства обычно проводится 3–5 раундов DOE (планирование экспериментов), после чего фиксируются критические параметры и передаются на линию серийного производства.
(3). DIP-приколка и процесс последующей пайки
Для компонентов, требующих сквозного отверстия (трансформаторы, большие конденсаторы, клеммные колодки, часть разъемов), технологический акцент DIP-приколки заключается в следующем:
Количество флюса при волновой пайке, температура предварительного нагрева, скорость конвейера, высота волны.
Программирование пути селективной волновой пайки имеет ключевое значение для плат, где местами требуются сквозные отверстия.
Температура паяльника при ручной пайке, спецификация припоечной проволоки, стандартные процедуры действий операторов (SOP).
Последующая пайка — это не только подпайка, но и обработка аномалий — дефекты, такие как пропущенная пайка SMT, залипание припоя, вертикальные столбики, часто перехватываются или исправляются именно на этом этапе.
(4). Этап тестирования: выявление «невидимых дефектов”
Тестирование — это этап в обработке PCBA, который легче всего недооценить. План тестирования на стадии пилотного производства обычно включает:
ICT (ин-лайн тестирование): проверка полярности компонентов, значений сопротивления и емкости, наличие короткого и разомкнутого контакта с помощью игольчатой платформы.
FCT (функциональное тестирование): имитация реальных условий эксплуатации для проверки логики работы платы.
Тестирование на старение: выдержка при высокой температуре и влажности, длительное включение для выявления компонентов с ранним отказом.
Тестирование адаптации к окружающей среде: циклы высоких и низких температур, вибрации, падения, с корректировкой согласно сценариям эксплуатации конечного продукта.
Покрытие тестирования на стадии пилотного производства необходимо обсудить подробно — не всегда 100% покрытие всех компонентов является хорошим, важно выявлять узлы с высоким риском для целенаправленного тестирования.
(5). Сборка, защита от трёх видов повреждений и упаковка
Конечный этап обработки PCBA часто игнорируется, но напрямую влияет на надёжность продукта:
Толщина и время отверждения покрытия защитного лака (Conformal Coating), зоны, которые нужно избегать
Соотношение компонентов заливочного клея, контроль пузырей
Крутящий момент и количество прижатий при сборке всей машины
Схема упаковки: антистатические пакеты, пенопластовые подкладки, картонные коробки, поддоны, особенно для экспортной продукции следует учитывать результаты вибрационных транспортных испытаний
3. Четыре ключевых вопроса, на которые должна ответить опытно-промышленная стадия
Эти четыре вопроса являются базовым языком для диалога между исследовательской командой и производством:
(1). Можно ли стабильно отработать процесс? На каждом этапе — от печатной платы до упаковки — необходимо получить количественные данные о выходе годной продукции и параметры процесса. Нельзя переходить к массовому производству, опираясь лишь на «попробовали несколько образцов, всё кажется в порядке».
(2). Надежен ли выбор материалов? Имеют ли компоненты несколько совместимых вариантов? Есть ли у ключевых материалов (микросхемы, разъёмы, специальные конденсаторы, материалы для PCB) второй поставщик? Контролируема ли цепочка поставок при колебаниях цен, нехватке мощностей или снятии с производства (EOL)? На стадии опытно-промышленной эксплуатации необходимо представить команде закупок соответствующие выводы.
(3). Какова надежность продукта? Результаты тестов на надежность напрямую влияют на возможность выхода продукта на рынок. На стадии опытно-промышленной эксплуатации необходимо хотя бы провести ускоренные испытания на долговечность и ключевые тесты на адаптацию к различным условиям окружающей среды, а затем сформировать отчет с данными по надежности.
(4). Соответствует ли весь цикл проекта ожиданиям рынка? От изготовления пресс-форм, запуска производства PCB, закупки компонентов, опытного производства, тестов на надежность, наращивания объёмов до массового выпуска и первой партии поставки — временные резервы на каждом этапе должны быть смоделированы на стадии опытно-промышленной эксплуатации. Если в какой-либо стадии возникает узкое место, следует либо изменить план, либо заранее подготовить материалы.
Если дать ясные ответы на эти четыре вопроса, решение о массовом производстве будет обоснованным.
4. Как выбрать подходящую платформу для промежуточного производства PCBA
При выборе поставщика услуг по обработке PCBA для исследовательской и опытно-конструкторской команды рекомендуется оценивать несколько аспектов:
Полнота технологической цепочки: способны ли они обеспечить комплексное обслуживание от поступления печатных плат до упаковки и защиты, чтобы избежать разрывов процессов при передаче между разными фабриками.
Независимость пилотной линии: физически отделена ли она от серийного производства, чтобы избежать перекрестного загрязнения и влияния параметров.
Наличие инженерной команды на ранних стадиях: возможно ли участие в оценке DFM (проектирование с учетом производственных возможностей) до запуска платы в производство, а не исправление проблем после их возникновения.
Управление материалами: обладают ли они возможностями закупки компонентов, верификации заменяемых материалов и анализа стоимости BOM.
Испытательные приспособления и лаборатория надежности: могут ли они разрабатывать тестовые схемы в соответствии с характеристиками продукта, а не ограничиваться базовым тестированием на включение.
Компания Shenzhen Hongnan Electronics, как платформа инженерной подготовки к промежуточному производству PCBA, предоставляет возможности в этих аспектах именно для того, чтобы ответить на четыре основные вопроса, упомянутые ранее.
6. FAQ Часто задаваемые вопросы
Q1: Какие этапы обычно включает полный процесс обработки PCBA? Полный процесс обычно включает: проверку поступающих PCB → монтаж SMT (включая трафаретную печать, монтаж компонентов, пайку через печь с повторным нагревом) → вставка компонентов DIP/волновая пайка → последующая пайка и ремонт → тестирование (ICT/FCT/старение) → нанесение защитного покрытия → сборка конечного устройства → упаковка и защита. На этапе среднесерийного производства необходимо пройти каждый этап и зафиксировать технологические параметры.
Q2: В чем разница между среднесерийным производством PCBA и прямым массовым производством? Прямое массовое производство использует поточную линию для однократного выпуска нескольких тысяч или десятков тысяч плат, при этом технологические параметры не проверены, что может привести к массовым дефектам. Среднесерийное производство осуществляется малой партией и в несколько циклов для проверки технологии, фиксации параметров и выявления проблем, что дешевле и позволяет обнаружить недостатки раньше. Результатом среднесерийного производства является полный набор технологических данных и спецификаций параметров, используемых для запуска массового производства.
Q3: Какой обычно минимальный объем заказа для малосерийного производства PCBA? Это сильно зависит от производителя. Распространенные минимальные партии составляют от 5 до 50 плат, в основном для верификации прототипов и инженерного тестирования. Если требуются трафареты, приспособления, разработка программ для тестирования — минимальный объем заказа будет выше. Конкретный объем обсуждается с заводом в зависимости от сложности BOM и требований к тестированию.
Q4: Как определить, надежна ли способность завода PCBA к среднесерийному производству? Следует обратить внимание на три момента: во-первых, есть ли независимая среднесерийная линия (отдельная от массового производства), во-вторых, вовлечена ли инженерная команда в DFM-оценку до подачи платы на производство, и в-третьих, есть ли полная лаборатория по испытанию надежности (как минимум: ICT, FCT, старение, тесты на адаптацию к окружающей среде). Проверка только размеров завода и числа оборудования недостаточна для оценки способностей к среднесерийному производству, ключевым является инженерное мышление на всех этапах.
Порог входа для обработки печатных плат PCBA, как кажется, заключается в оборудовании и технологии, на самом деле он в инженерных способностях. Чтобы одна плата прошла путь от чертежа до серийного производства, важно не то, чтобы “кто угодно мог её спаять”, а то, кто может стабильно, в срок и с возможностью отслеживания её спаять, а также удерживать колебания выхода годных изделий каждой партии в пределах допустимого диапазона.
Процессная база, установленная на стадии пилотного производства, определяет стабильность и кривую затрат при последующем серийном производстве. Чем прочнее построена эта база, тем плавнее пойдёт наращивание объёмов серийного производства и тем легче будет воспользоваться рыночным окном.